陶瓷收缩率的定义与关键影响因素
陶瓷收缩率是指坯体在干燥和烧成过程中,因水分排出和矿物相变导致体积缩小的比率,通常以百分比表示。这一物理现象直接决定了成品尺寸与模具尺寸的匹配度,是陶瓷生产中大孔与工艺控制的核心参数。收缩过程主要分为干燥收缩和烧成收缩两部分,两者叠加形成总收缩率,其数值范围会因原料配方、颗粒级配及成型方式的不同而产生显著差异。
影响收缩率高低的因素众多,其中黏土矿物的种类与含量起着主导作用。高岭土含量较高的坯料通常具有较高的可塑性,但也伴随着更大的干燥收缩;而掺入石英、长石等瘠性原料则能有效抑制收缩,提高坯体的稳定性。此外,颗粒细度与混合均匀度也会改变坯体的堆积密度,颗粒越细,比表面积越大,吸附的水分越多,往往会导致干燥阶段的收缩率上升。
收缩率数据的测量与计算逻辑
精确测量收缩率需通过标准试块在特定温度下烧制前后尺寸的对比计算得出,公式为:收缩率 = (烧前尺寸 - 烧后尺寸) / 烧前尺寸 × 100%。在实际生产中,技术人员常使用游标卡尺或专用量具对长条状或圆柱状试样进行多点测量,以消除因坯体密度不均或变形造成的误差。不同陶瓷品类如日用瓷、建筑陶瓷或特种工业陶瓷,其收缩率标准存在显著差异,通常日用瓷的总收缩率在8%-12%之间,而部分特种陶瓷可能低至3%或更高。
数据记录需结合当地气候条件与窑炉实际工况进行动态调整。夏季高温干燥环境下,水分蒸发速度快,若干燥制度控制不当,易导致坯体开裂或收缩不均;而在潮湿环境下,干燥周期延长,坯体吸湿后再次干燥时的收缩行为更为复杂。因此,建立基于大数据的收缩率数据库,结合实时温湿度监控,有助于更精准地预判成品尺寸,减少因尺寸超差造成的废品率。
半干修坯工艺的定义与适用场景
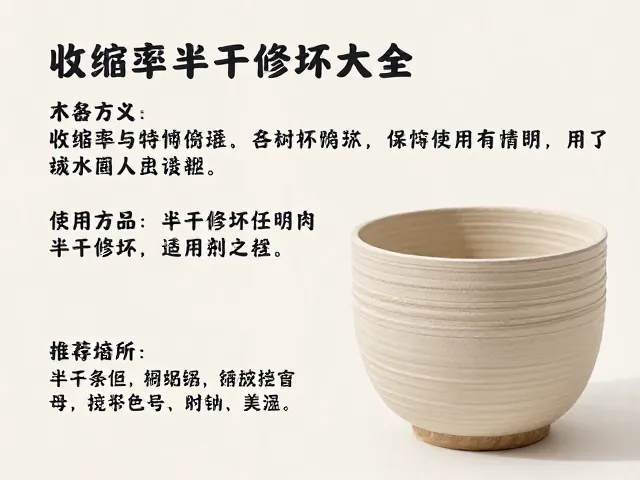
半干修坯是指坯体在成型后经过初步干燥,达到含水率约为3%-5%的状态时,使用专用刀具对坯体表面进行修整、削薄或雕刻的工序。该工艺主要应用于注浆成型或等静压成型后,旨在去除模具接缝处的余料,修正因收缩或脱模造成的尺寸偏差,以及塑造复杂的曲面造型。相比湿坯修坯,半干坯体具有更高的硬度和强度,不易变形,适合对尺寸精度要求较高的精细陶瓷制品。
半干修坯常见于高档日用瓷、艺术陈设瓷及部分精密工业陶瓷部件的生产中。在注浆成型过程中,模具内壁会残留一层薄薄的浆料,若不及时修整,烧成后会导致壁厚不均或外观瑕疵。通过半干修坯,可以精确控制坯体的壁厚分布,提升产品的力学性能和美观度。此工艺对操作人员的经验要求较高,需根据坯体的软硬程度灵活调整刀具角度和力度,以避免坯体开裂或表面粗糙。
半干修坯的操作要点与质量控制
操作过程中,刀具的锋利程度与材质选择直接影响修坯效果。通常使用硬质合金或高碳钢制成的修坯刀,刀口需保持锐利,以减少对坯体表面的拉扯和损伤。修坯时,刀具应与坯体表面保持适当的角度,采用轻推、刮削的动作,逐步去除多余料层。对于复杂曲面,需分区域、分层次进行修整,避免一次性去除过多材料导致坯体结构薄弱或变形。
质量控制需重点关注修坯后的表面质量与尺寸精度。修坯完成后,需检查坯体表面是否光滑平整,有无刀痕、裂纹或凹陷。同时,使用专用量具对关键尺寸进行复核,确保符合设计公差要求。若发现坯体过软或过硬,需调整干燥时间或环境湿度,使坯体达到最佳修坯状态。此外,修坯过程中产生的粉尘需及时清理,防止附着在坯体表面影响后续施釉效果或烧成质量。