窑变釉电窑烧制中的温控曲线与气氛控制
窑变釉的核心魅力源于高温下釉料内部金属氧化物(如铁、铜、钴、锰等)的复杂化学反应与晶体生长,这一过程高度依赖电窑的升温曲线精度。不同于传统柴窑或气窑依靠燃料燃烧自然形成的还原或氧化气氛,电窑本质上是氧化气氛环境,因此窑变效果的实现必须通过精确控制升温速率和最高温度(落火点)来诱导釉面物质的熔融与流动。在烧制过程中,升温阶段需保持平缓,确保坯体水分完全排出并消除应力,通常建议在100℃至600℃区间设置缓慢升温段,以避免坯釉结合不良导致的开裂或剥落。
当温度进入800℃至1200℃的关键区间时,釉料开始软化并发生物理化学变化,此时温控的稳定性直接决定了窑变纹理的细腻程度。电窑的加热棒老化程度、热电偶的校准误差以及窑内温差分布不均,都会导致同一窑位不同位置的器物出现色差或纹理差异。为了获得预期的窑变效果,烧制者需根据釉料配方中的助熔剂比例,精准设定落火温度,例如含铁量高的釉料可能在1280℃左右产生丰富的红褐色晕染,而含铜釉料则可能在1260℃-1280℃区间呈现绿松石色或孔雀蓝。记录每次烧制的升温曲线、保温时间及冷却速率,是建立个人窑变数据库的基础。
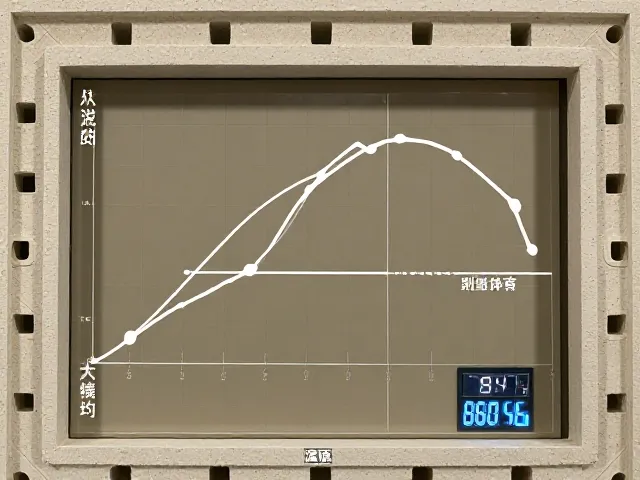
比重测量对釉料性能与施釉效果的决定性影响
釉料的比重(密度)是决定其悬浮性、流动性以及最终釉面厚薄均匀性的关键物理参数。过高的比重会导致釉浆沉淀过快,施釉时厚薄不均,烧制后易出现流釉、积釉或釉面粗糙;比重过低则会导致釉层过薄,遮盖力不足,窑变所需的金属氧化物浓度不够,难以形成丰富的色彩层次。测量釉浆比重通常使用标准比重杯,将釉浆注入刻度至100ml处,称量其重量,通过公式计算得出具体数值。对于常规电窑烧制,釉浆比重多控制在1.45-1.55 g/cm³之间,具体数值需根据釉料配方中的石英、长石、黏土比例进行调整。
在实际操作中,釉浆的比重会随气温、湿度以及放置时间的变化而波动,因此每次调釉后必须重新测量并记录。若发现釉浆比重偏离标准范围,可通过添加清水降低比重,或加入少量电解质(如羧甲基纤维素钠CMC)或增稠剂来稳定悬浮性,进而微调比重。施釉过程中,浸釉或浇釉的速度、次数以及坯体的吸水率,都会与釉浆比重产生交互作用。例如,对于吸水率较高的素坯,若釉浆比重过大,釉层会迅速吸附坯体水分导致结皮,影响釉面平整度;反之,比重过轻则可能导致釉层附着力不足,在烧制初期脱落。通过精确控制比重,可以确保釉层在熔融状态下具有适宜的粘度,使窑变过程中的晶体生长与液相流动更加可控。
电窑烧制中窑位温差与釉面微观结构的演变
电窑内的温度场分布并非绝对均匀,加热棒周围与远离加热棒的区域、窑顶与窑底之间存在着显著的热梯度。这种温差是造成窑变釉面“一窑千色”的物理基础,但也要求烧制者具备识别窑位特性的能力。在烧制过程中,靠近加热棒的窑位升温较快,釉料熔融充分,流动性大,易形成大面积的流淌纹和玻璃质感强的区域;而处于温度相对较低或升温较慢的窑位,釉料熔融时间不足,晶体生长不完全,可能呈现哑光、颗粒感强或色彩暗淡的效果。因此,根据预期的釉面效果选择合适的窑位至关重要,通常追求色彩鲜艳、流动性好的效果需放置在高温区,而追求朦胧、含蓄或结晶效果则可尝试中低温区。
釉面的微观结构演变与冷却制度密切相关。在最高温度停留结束后,降温速率决定了晶体的大小和数量。快速冷却(急冷)有助于形成细小的晶体结构,使釉面更加细腻光滑,色彩过渡柔和;缓慢冷却(缓冷)则有利于晶体充分生长,形成明显的结晶斑或粗犷的纹理,增强釉面的立体感。在电窑烧制中,可通过控制降温段的功率输出或自然冷却来实现不同的冷却效果。此外,釉料配方中的成瓷剂(如锌、硼等)会影响釉面的粘度和表面张力,进而影响窑变纹理的形态。通过调整配方中各组分的比例,结合窑位温差和冷却制度,可以精细调控釉面的光泽度、纹理走向以及色彩层次,实现从深邃星空到云雾缭绕的各种视觉效果。