釉面缩孔与针孔的形成机理
缩孔与针孔是陶瓷施釉过程中较为典型的表面缺陷,其核心成因往往源于坯釉结合界面或釉层内部的气体释放。在烧成阶段,坯体中的碳酸盐分解、有机物燃烧以及结晶水脱除产生的气体,若未能及时排出,便会滞留在釉层中形成气泡。当气泡破裂或逸出时,若釉料粘度较高或冷却速度过快,釉面无法完全流平填补空洞,从而留下肉眼可见的孔洞。此外,施釉前的坯体表面清洁度不足,残留的灰尘或油污也会阻碍釉料附着,成为气体积聚的温床。
针对此类问题,工艺控制需从坯釉匹配性入手。提高素烧温度或延长保温时间,有助于充分排出坯体内的挥发性物质,减少烧成初期的气体发生量。在釉料配方方面,可适当调整助熔剂比例,降低高温粘度,增强釉熔体的流动性,使气泡更容易上浮破裂并融合。施釉环节中,确保坯体表面干燥、无粉尘,并采用喷釉或浸釉时控制釉浆比重,避免局部过厚导致气体包裹,能有效降低缩孔与针孔的发生概率。
釉面开裂与剥落的原因剖析
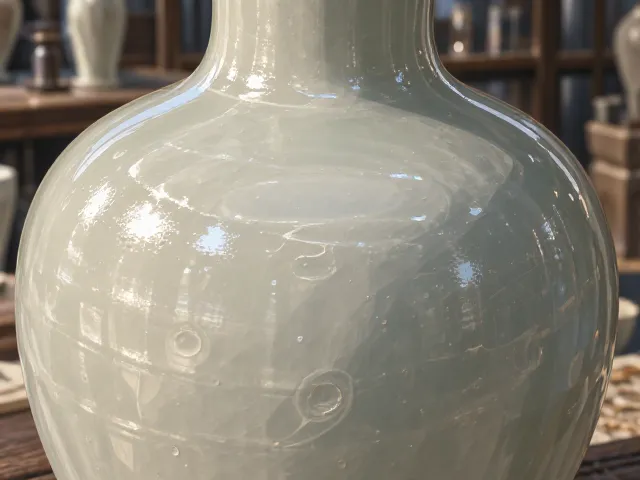
釉裂主要表现为釉层表面出现细微裂纹或大片剥落,这通常由坯釉热膨胀系数不匹配或冷却速率不当引起。当釉的热膨胀系数大于坯体时,冷却过程中釉层承受拉应力,一旦应力超过釉层强度极限,便会引发龟裂。相反,若釉的热膨胀系数过小,釉层承受压应力,虽不易开裂,但可能导致釉层崩落或剥落。此外,急冷急热的温度变化会加剧应力集中,特别是在高温保温后快速降温阶段,温差过大极易诱发结构性损伤。
解决釉裂问题需精确测定坯釉的热膨胀系数,确保两者处于合理区间。一般建议釉的热膨胀系数略低于坯体,以产生适度的压应力,增强釉面结合力。在烧成曲线设计上,应优化冷却制度,特别是在800℃至300℃的关键冷却区间,采用缓慢降温策略,让应力逐步释放。同时,检查坯体配方中的石英含量,过高的游离石英在相变时体积变化剧烈,可能加剧应力不均,适当调整原料配比并提高烧结致密度,可从根本上提升坯釉结合的稳定性。
釉面发色不均与色差控制
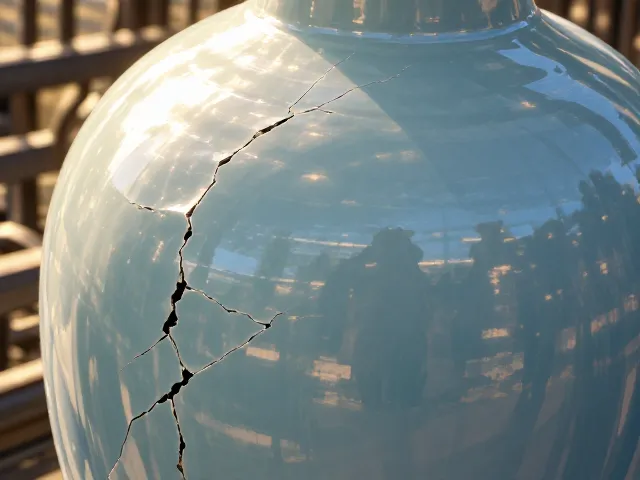
釉面发色不均常表现为颜色深浅不一、流釉痕迹明显或局部变色,这与釉料成分的分散性、施釉厚度及窑炉气氛密切相关。釉浆制备过程中研磨细度不足或搅拌不均匀,会导致金属氧化物着色剂分布不均,烧成后形成色斑。施釉时厚度波动过大,薄处颜色浅淡,厚处颜色深沉甚至流淌堆积,破坏了视觉一致性。此外,窑内温度分布不均或氧化还原气氛波动,会影响呈色离子的价态变化,导致同一批次产品出现显著色差。
提升发色均匀性需从原料处理和施釉工艺双管齐下。釉料研磨需达到规定的细度标准,通常要求通过规定筛网的残留物控制在极低范围,并加入适量分散剂提高釉浆稳定性。施釉环节应采用自动化设备或标准化操作手法,严格控制釉层厚度,建议通过称重法或测厚仪实时监控,确保每片产品釉重一致。窑炉管理方面,需定期校准温控系统,确保升温曲线平稳,并根据釉料特性稳定窑内气氛,必要时设置均温带,减少局部温差对发色的干扰。
釉面黑点与杂质污染
釉面黑点多由原料中的铁、锰等杂质或窑具粉尘污染所致。这些高熔点杂质在烧成过程中未完全熔融或反应,以固态颗粒形式存在于釉层中,形成明显的黑点或灰点。此外,窑室内壁脱落物、匣钵表面残留物或运输过程中的摩擦污染,也可能落入釉面,经高温烧结后形成永久性瑕疵。原料预处理不当,如未充分淘洗或磁选,也会使微量杂质混入釉浆,成为黑点隐患。
消除黑点需强化原料净化与生产环境管理。釉料原料应经过严格的除铁处理,如采用强磁选机或化学沉淀法降低铁含量。釉浆制备过程中增加过滤工序,使用多层细目筛网去除大颗粒杂质。生产现场需保持清洁,定期清理窑炉及匣钵,避免粉尘飞扬。施釉后产品在入窑前应进行严格的外观检查,剔除表面已有污染的半成品。通过建立无尘施釉车间和优化窑具清洁流程,可显著降低黑点缺陷率,提升成品外观质量。