器型复杂度对陶瓷定制周期与成本的影响机制
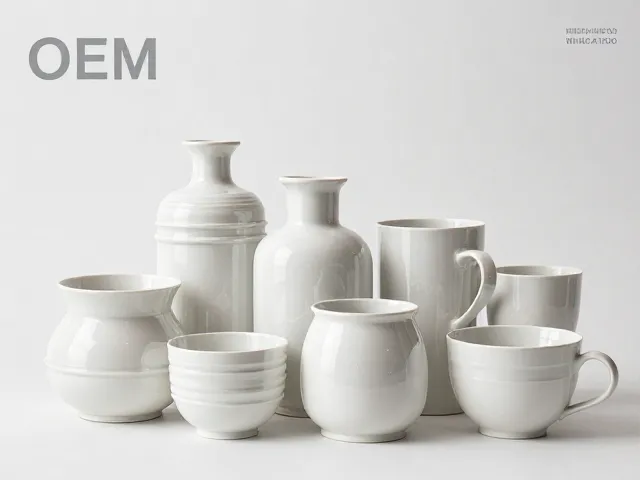
陶瓷行业的OEM定制中,器型的几何复杂度直接决定了模具开发的难度与生产良率。高复杂度器型通常涉及非对称结构、镂空设计或异形曲面,这类产品在注浆或压坯阶段极易出现受力不均导致的开裂或变形。随着设计图纸从简单的圆柱体向多面体或流线型结构演变,模具的分片数量显著增加,每增加一道分模线,就意味着在修坯环节需要额外的工时来清理合缝线,这会直接拉长从打样到量产的周期。
数据显示,标准直筒或浅盘类产品的模具寿命及成型稳定性较高,样品确认后的量产爬坡期通常在1-2周内可达到稳定产能。相比之下,带有复杂浮雕、异形把手或极薄壁结构的器型,模具调试周期可能延长至3-4周,且初期量产的次品率可能维持在15%-20%的高位。这种物理特性上的差异,要求企业在项目初期必须对器型的可制造性进行严格评估,避免将设计端的美学追求过度透支生产端的工艺极限,从而在源头控制量产风险。
样品确认阶段的关键控制点与技术锁定
样品确认并非简单的外观比对,而是工艺参数的固化过程。在确认样品时,需重点核查泥料收缩率、釉面熔融状态以及结构强度。对于复杂器型,必须通过X光或超声波检测内部是否存在隐性裂纹,并记录烧成曲线中的关键温度节点。只有当样品在尺寸公差、外观缺陷率(通常要求低于3%)以及物理性能(如吸水率、抗折强度)完全符合技术标准后,方可视为技术锁定。
这一阶段需建立严密的工艺档案,明确注浆压力、干燥时间、修坯力度等核心参数。若样品存在轻微瑕疵但客户接受,必须明确该瑕疵在量产中的允许存在范围,并将其转化为具体的检验标准。技术锁定的核心在于将“样品”转化为可复制的“标准件”,任何模糊的确认都会导致量产阶段不同批次间出现色差、变形等波动,因此,确认单的细节详尽程度直接决定了后续生产的稳定性。
量产阶段的工艺稳定性与良率提升策略
从样品到量产的过渡期,核心挑战在于解决小批量试产与大货生产之间的工艺断层。在量产初期,应采用小步快跑的策略,先进行小批量试制以验证模具的长期稳定性及泥料批次差异。对于复杂器型,需特别关注模具的老化情况,高频使用下的模具变形会导致产品尺寸漂移,因此需设定模具保养与更换周期,并在生产过程中设置关键尺寸的全检或高频抽检节点。
良率提升依赖于对缺陷模式的快速响应。量产中常见的变形、缺角等问题,需通过调整注浆时间、优化干燥环境湿度以及改进修坯手法进行动态调整。企业应建立实时数据反馈机制,记录每一批次的生产数据,通过对比分析找出导致良率波动的根本原因。对于无法通过常规工艺解决的复杂结构缺陷,需及时评估是否调整模具结构或简化局部设计,以在保持设计美感与保证生产效率之间找到最佳平衡点。
供应链协同与长期交付能力的构建
平衡器型复杂度与量产效率,离不开供应链各环节的高效协同。泥料供应商需提供批次稳定性高的原料,以减少因原料波动导致的色差或收缩不均。模具制作方需具备高精度加工能力,确保复杂分模线的配合精度,减少修坯工作量。在生产环节,不同工序间的衔接需流畅,特别是对于需要多次修整的复杂器型,需优化物流流转,避免半成品在等待过程中因干燥过度或吸潮导致的质量下降。
长期稳定的交付能力建立在标准化的管理体系之上。企业需建立完善的质量管理体系,涵盖从原材料入库、成型、修坯、施釉、烧成到包装的全流程管控。通过引入自动化检测设备或优化人工检验流程,提高对复杂器型缺陷的识别效率。同时,保持与客户在设计变更、订单预测等方面的紧密沟通,提前预判潜在风险,确保在面对高复杂度订单时,仍能维持稳定的交付节奏与产品质量。